


Почему лазер плохо режет металл и как определить причину дефекта
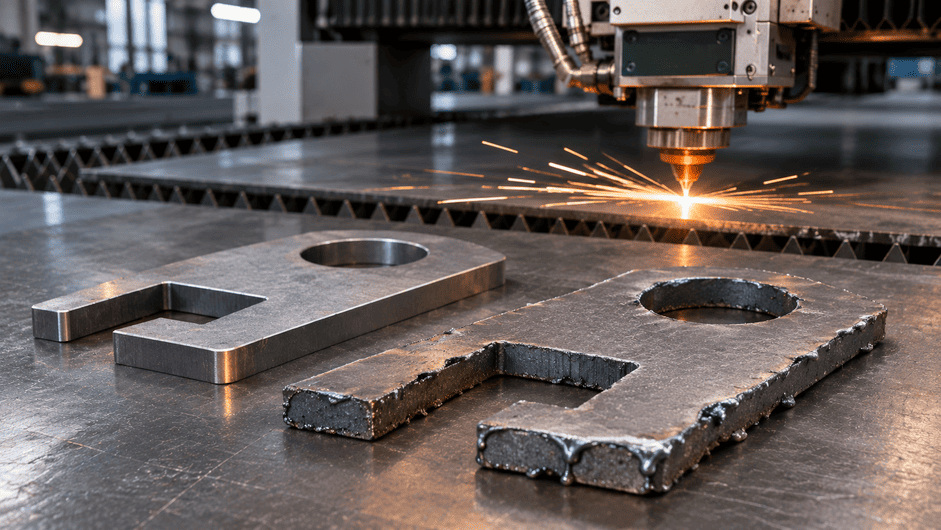
Станок вчера резал металл без проблем, а сегодня на деталях появился грат. Кромка стала шероховатой, отдельные участки остались непрорезанными, хотя программа, толщина листа и мощность лазера не менялись.
Причина может находиться в сопле, защитном стекле, подаче газа, настройках резки или состоянии самого металла. Иногда достаточно повреждения одного расходника, чтобы станок начал оставлять заусенцы и терять точность. Но похожие дефекты возникают и при исправной режущей головке, если технологический режим не соответствует материалу.
Для волоконных лазерных станков с головками Raytools, BOCI, Precitec и WSX поиск причины лучше начинать с внешнего вида дефекта и обстоятельств его появления. Это помогает определить, какой узел требует внимания и есть ли основания менять расходные материалы.
Содержание
- Быстрая диагностика дефектов
- Почему лазер перестал прорезать металл
- Почему появляется грат и заусенцы
- Почему кромка получается неровной
- Как сопло влияет на качество резки
- Как загрязнение защитного стекла ухудшает рез
- Почему керамический держатель влияет на качество реза
- Как технологический газ влияет на качество реза
- Как скорость, мощность и фокус влияют на качество
- Почему одинаковые настройки дают разный результат
- Почему качество сначала хорошее, а потом ухудшается
- Как определить причину плохой резки
- Какие расходники могут потребоваться
- Частые вопросы
Быстрая диагностика дефектов лазерной резки
По характеру кромки можно предварительно определить, где искать проблему. Один признак редко указывает на единственную причину, поэтому таблица помогает сузить круг возможных неисправностей.
| Проблема | Возможные причины | На что обратить внимание |
|---|---|---|
| Лазер не прорезает металл | Неподходящий режим, положение фокуса, загрязнение оптики, подача газа | Отличается ли проблема при первоначальном прожиге и движении |
| Грат по всей нижней кромке | Скорость, давление и расход газа, фокус, диаметр сопла | Тип металла, толщину, газ и состояние сопла |
| Заусенцы с одной стороны | Повреждение отверстия сопла, нарушение соосности, особенности направления реза | Геометрию сопла и симметрию дефекта |
| Шероховатая кромка | Нестабильный процесс резки, вибрации, колебания высоты или давления газа | Повторяется ли дефект на одинаковых участках |
| Рез сначала хороший, затем ухудшается | Нагрев или загрязнение оптики, нестабильная подача газа, охлаждение | Через какое время появляется проблема |
| Верхняя кромка оплавляется | Избыточное тепловложение, особенности прожига, неподходящий режим | На каких участках появляются оплавления |
| Кромка меняет цвет | Окисление, состав и чистота газа, нагрев материала | Газ, марку металла и требования к поверхности |
По таблице можно определить направление диагностики. Например, если грат появляется только с одной стороны детали, внимание стоит обратить на сопловой узел и направление газового потока. Если качество постепенно ухудшается на всех деталях, круг причин расширяется до оптики, газоснабжения и температурной стабильности оборудования.
Почему лазер перестал прорезать металл
Непрорез возникает, когда лазерный луч и технологический газ не обеспечивают сквозное разделение металла. Верхняя поверхность может расплавляться, но нижняя часть листа остаётся соединённой. Иногда непрорез появляется только в отдельных точках или на определённой толщине.
Причины зависят от того, на каком этапе нарушается процесс.
Лазер не может прожечь металл в начале резки
Первоначальный прожиг отличается от дальнейшего движения головки. В одной точке луч должен сформировать сквозное отверстие, после чего станок начинает резать контур.
Если прожиг не завершается, проблема может быть связана с технологической программой, толщиной и состоянием металла, положением фокуса или загрязнением защитного стекла. Повреждённая оптика способна изменить распределение энергии в зоне обработки и ухудшить результат.
Характерный признак связан с тем, что станок не может начать резку даже на прямом участке. На поверхности остаётся углубление или след оплавления, но сквозного отверстия нет.
Если такая проблема возникает после замены защитного стекла или другого оптического компонента, специалисту следует проверить правильность комплектации и состояние режущей головки по документации производителя.
Лазер прожигает лист, но не прорезает его при движении
В этой ситуации первоначальное отверстие образуется, однако после начала движения луч перестаёт проходить через всю толщину металла.
Причиной может стать несоответствие скорости, мощности и положения фокуса выбранному материалу. Отдельное значение имеет удаление расплава. Если газовый поток не справляется с этой задачей, жидкий металл остаётся в канале реза и частично соединяет кромки.
На результат влияют диаметр и состояние сопла. Повреждённое выходное отверстие нарушает направление газового потока, из-за чего расплав может удаляться неравномерно.
Если непрорез появился только после перехода на более толстый лист, сначала рассматривают соответствие технологического режима новой толщине. Когда дефект возникает на материале, который станок раньше обрабатывал стабильно, возрастает вероятность проблемы с расходниками или оборудованием.
Лазер не прорезает отдельные участки листа
Иногда большая часть контура получается ровной, но в нескольких местах металл остаётся непрорезанным.
Причина может быть связана с деформацией листа. Если заготовка лежит неровно, расстояние между соплом и поверхностью меняется. Система поддержания высоты должна компенсировать такие изменения в пределах возможностей оборудования.
Дополнительные сложности создают загрязнения, ржавчина, окалина, остатки покрытия и локальные отклонения толщины материала.
Если непрорез повторяется в одних и тех же зонах листа, нужно рассмотреть состояние заготовки и работу системы контроля высоты. Когда дефект распределён по всему контуру, больше внимания уделяют технологическому режиму, соплу, газу и оптике.
Почему при лазерной резке появляется грат и заусенцы
Грат представляет собой остатки расплавленного металла, которые застывают на кромке после резки. Обычно его замечают на нижней стороне детали. Отдельные наплывы могут легко отделяться, другие прочно удерживаются и требуют дополнительной обработки.
Грат возникает, когда расплав не успевает полностью выйти из канала реза или затвердевает на кромке. На этот процесс одновременно влияют скорость движения, мощность, фокусировка, свойства металла и поток технологического газа.
Грат появляется по всей нижней кромке
Если заусенцы распределяются равномерно вдоль контура, проблему часто связывают с технологическим режимом.
При чрезмерной скорости металл может не успевать полностью расплавляться и удаляться из нижней части реза. Слишком низкая скорость тоже способна ухудшить кромку, поскольку изменяется тепловложение, количество расплава и характер его удаления.
Похожие последствия возникают при неподходящем положении фокуса или недостаточном газовом потоке. Если сопло загрязнено или его отверстие повреждено, подача газа может отличаться от предусмотренной технологической картой.
Характер грата полезно рассматривать вместе с материалом и газом. Например, при кислородной резке углеродистой стали на состояние нижней кромки влияет реакция окисления, а при азотной резке нержавеющей стали большое значение имеет механическое удаление расплава.
Заусенцы появляются только с одной стороны детали
Асимметричный грат может указывать на нарушение направления газовой струи.
Сопло должно обеспечивать подачу газа в зону обработки в соответствии с конструкцией головки. Если выходное отверстие деформировано, загрязнено или смещено относительно луча, распределение газа становится неравномерным.
В результате одна сторона реза может оставаться относительно чистой, а на противоположной появляются наплывы и шероховатость.
После механического столкновения головки с деталью следует рассматривать возможное повреждение сопла, керамического держателя и других элементов соплового узла. Нарушение соосности требует проверки квалифицированным персоналом по регламенту оборудования.
Если характер дефекта меняется вместе с направлением движения, причиной также могут быть особенности технологического процесса или механики станка. Одного признака недостаточно, чтобы считать сопло неисправным.
Грат появляется только на толстом металле
При увеличении толщины листа усложняется удаление расплава из канала реза. Газ должен проходить через более глубокую зону обработки, а выбранный режим должен обеспечивать достаточное проплавление по всей толщине.
Поэтому станок может уверенно резать сталь 3 мм, но оставлять грат на листе 10 мм. Подобная разница не означает, что лазерный источник потерял мощность.
Для толстого материала могут требоваться другая конструкция сопла, иной диаметр отверстия, газ и технологическая программа. Конкретные значения зависят от оборудования.
Если дефект появляется только на одной толщине, нужно сопоставить используемый режим с рекомендациями производителя. Если ухудшается резка всех материалов, стоит дополнительно рассматривать состояние головки, оптики и газовой системы.
Почему кромка после лазерной резки получается неровной
Не все дефекты связаны с гратом. На готовой детали могут появляться глубокие борозды, скос стенки реза, изменение ширины или оплавление верхнего края.
Каждый из этих признаков помогает оценить устойчивость процесса обработки.
Шероховатая кромка и глубокие борозды
На поверхности реза обычно остаются следы движения фронта расплавления. Их выраженность зависит от металла, толщины и технологического режима.
Если борозды становятся глубокими и неравномерными, причина может находиться в колебаниях газового потока, изменении положения фокуса, загрязнении оптики или нестабильности движения головки.
Особое внимание заслуживает повторяемость дефекта. Если неровности возникают примерно через одинаковые интервалы по длине реза, это может указывать на вибрации или проблемы с перемещением оборудования.
Если шероховатость постепенно увеличивается в течение смены, дополнительно рассматривают состояние защитного стекла и температурную стабильность оптической системы.
Косой рез и неперпендикулярность кромок
В идеальном случае стенка реза должна соответствовать допускам, предусмотренным для выбранного материала и технологии. Если верхняя и нижняя части отличаются по ширине, появляется конусность.
Такой дефект может быть связан с положением фокуса, газовым потоком, толщиной металла и состоянием сопла. В отдельных случаях влияние оказывают геометрия движения и положение режущей головки.
Если скос выражен преимущественно с одной стороны, проверяют возможную асимметрию процесса. Равномерная конусность на разных направлениях может иметь другую причину.
Неравномерная ширина реза
Ширина реза зависит от размера фокального пятна, параметров обработки и взаимодействия расплава с газовым потоком.
Если ширина меняется вдоль одного контура, возможны колебания расстояния до листа, нестабильность движения или изменение условий обработки. Загрязнение оптики также способно влиять на распределение энергии.
Проблема особенно заметна при изготовлении деталей с небольшими отверстиями, узкими пазами и точными посадочными размерами. Даже сравнительно небольшие отклонения могут привести к несоответствию чертежу.
Оплавление верхней кромки и прожоги
Скруглённый верхний край, локальные наплывы и следы перегрева появляются при изменении тепловложения.
На мелких контурах и в углах процесс может отличаться от резки длинной прямой линии. Большое значение имеют стратегия обработки, характеристики металла и программа движения.
Оплавление также может сопровождать ошибки первоначального прожига. Если дефекты возникают преимущественно возле точек начала резки, следует рассматривать именно этот этап технологического процесса.
Как сопло влияет на качество лазерной резки
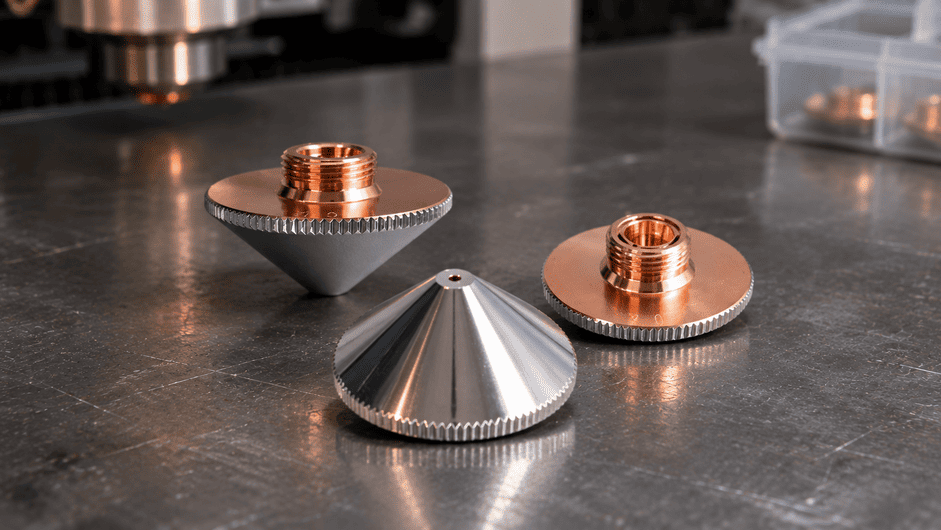
Сопло направляет технологический газ в зону обработки и участвует в работе системы контроля расстояния до листа. Его состояние влияет на удаление расплава, образование грата и стабильность кромки.
Особое значение имеет геометрия выходного отверстия. Повреждения могут возникать после столкновения с металлом, налипания брызг или длительной эксплуатации. Если отверстие теряет первоначальную форму, газовый поток способен отклоняться от предусмотренного направления.
Выбор сопла зависит от конструкции лазерной головки, используемого газа и режима резки. Одинарные сопла часто применяются при работе с азотом и сжатым воздухом, а двойные используются во многих режимах кислородной резки. Конкретный вариант определяется технологической картой оборудования.
Для головок Raytools, BOCI, Precitec и WSX нужно учитывать посадочные размеры. Даже при одинаковом диаметре отверстия сопла могут отличаться резьбой, высотой и конструкцией.
Если дефект появился после замены расходника, важно установить, совпадает ли новая деталь с предусмотренной комплектацией головки. Для этого используют маркировку, артикул и документацию производителя.
Сопла для лазерных режущих головок
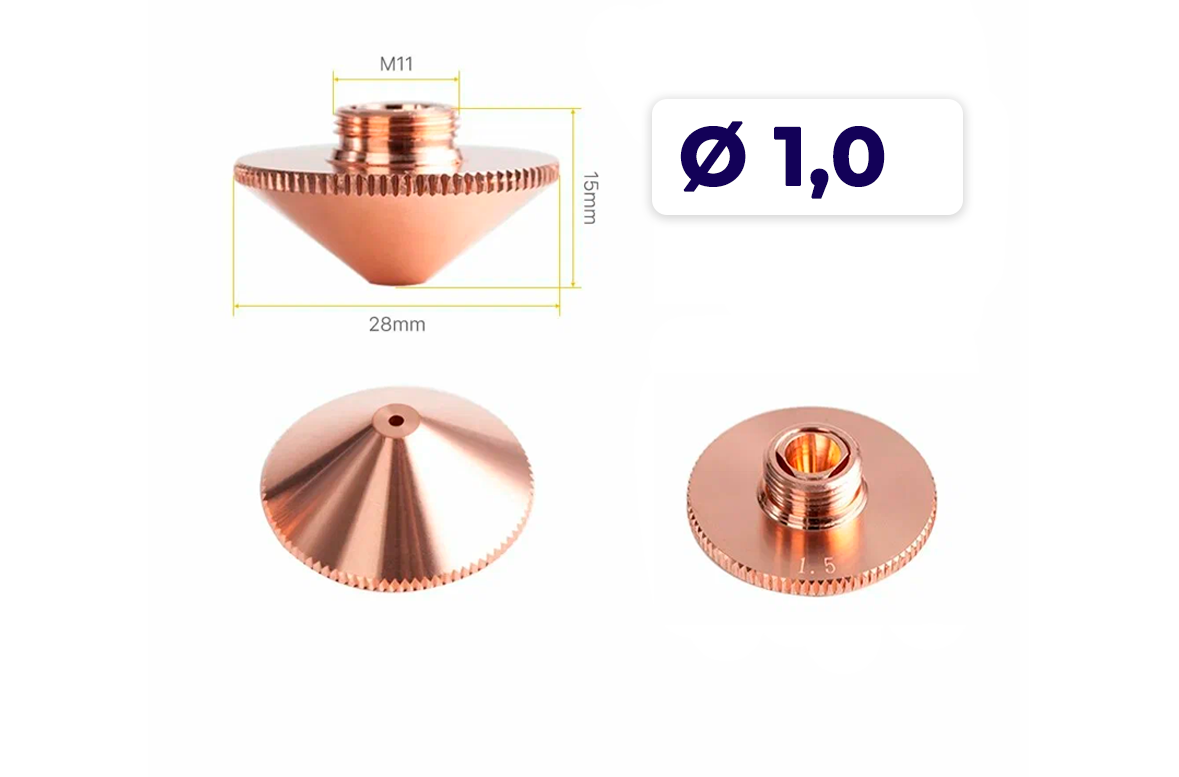 Сопло одинарное 1,0 мм, D28 M11Артикул: P0591-571-00010260 ₽
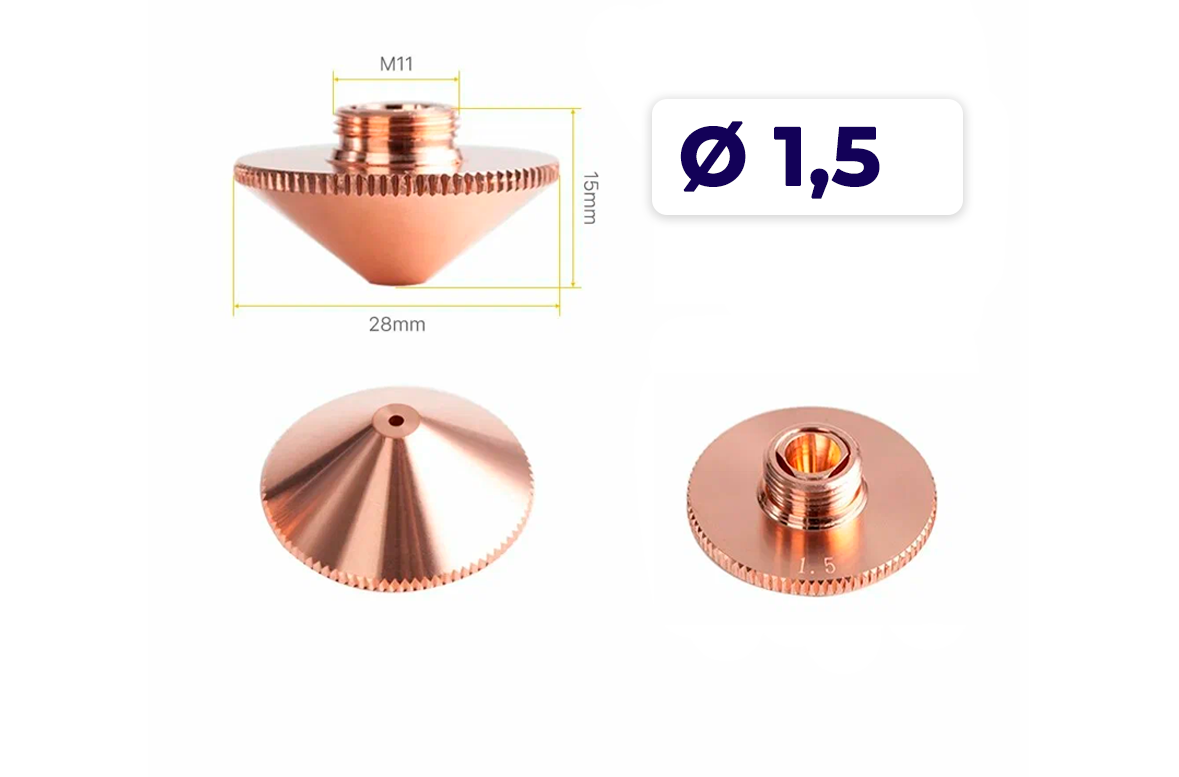 Сопло двойное 1,5 мм, D28 M11Артикул: P0591-002-00015280 ₽
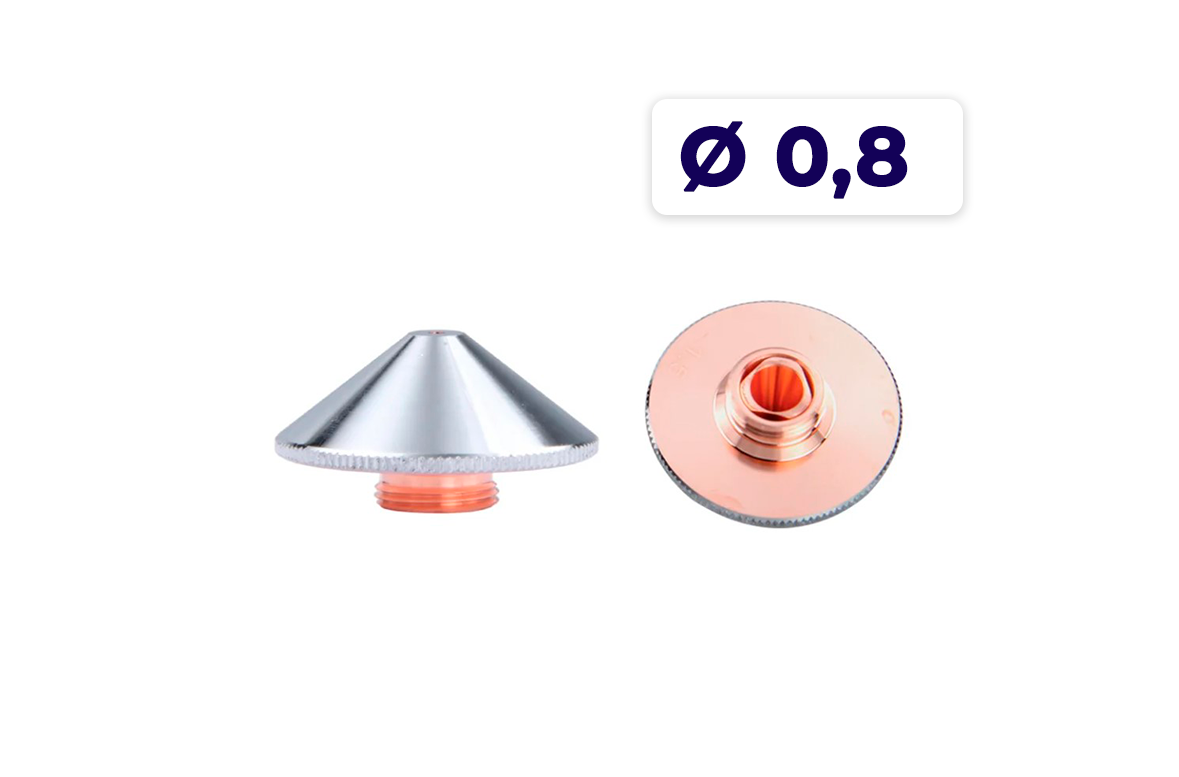 Сопло двойное 0,8 мм, D32 M14Артикул: 120GJT0608280 ₽
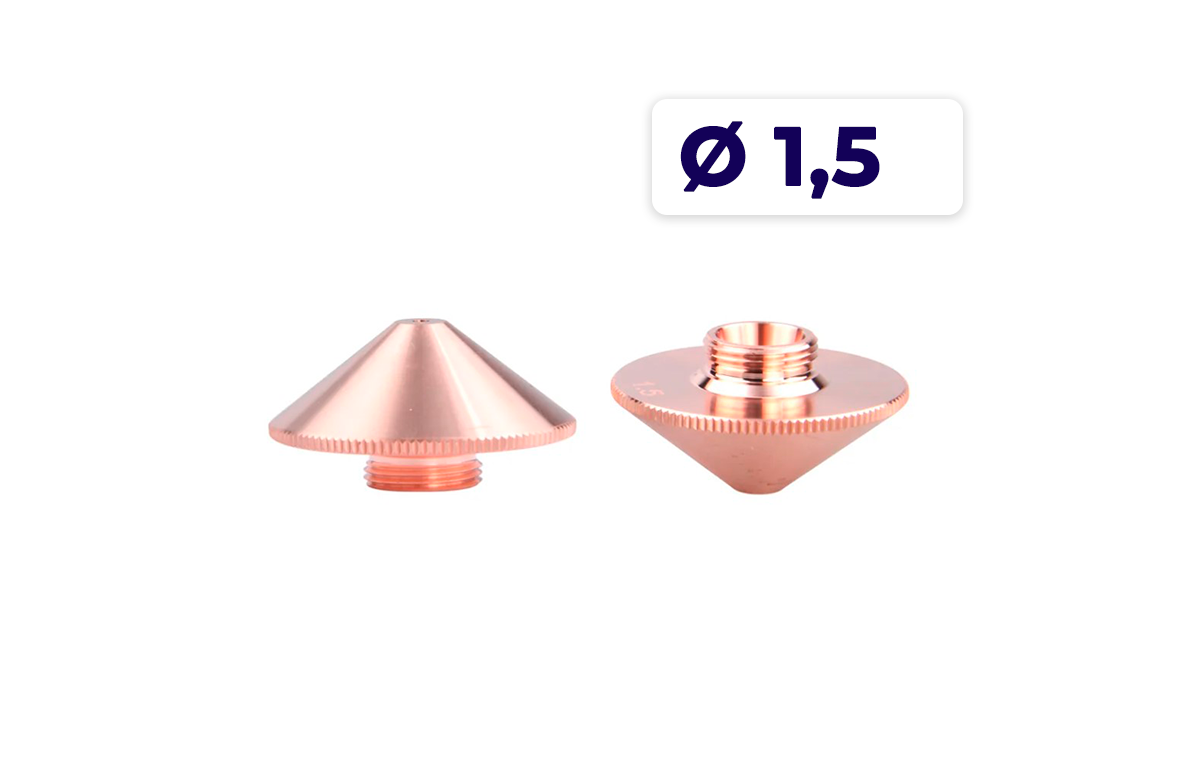 Сопло одинарное 1,5 мм, D32 M14Артикул: 120GJT0515260 ₽
Как загрязнение защитного стекла ухудшает рез
Защитное стекло отделяет внутреннюю оптику режущей головки от загрязнений, возникающих во время обработки металла.
Пыль, частицы расплава и продукты резки могут оседать на его поверхности. Загрязнения способны поглощать часть лазерного излучения, нагреваться и изменять условия прохождения луча. В результате ухудшается стабильность фокусировки и уменьшается энергия, достигающая зоны обработки в требуемой форме.
Повреждение оптического покрытия, пригар, сколы и следы локального перегрева служат основаниями для проверки состояния стекла.
Проблемы с защитной оптикой могут проявляться через ухудшение первоначального прожига, появление непрореза, рост шероховатости и постепенное снижение стабильности резки.
В отдельных режущих головках предусмотрено несколько защитных стёкол. Нижнее располагается ближе к зоне обработки и чаще подвергается воздействию загрязнений.
Если замена повреждённого стекла не восстановила нормальный рез, возможна неисправность других компонентов оптического узла. Фокусирующие и коллиматорные линзы требуют отдельной профессиональной диагностики.
Обслуживание оптики должно выполняться по регламенту производителя. Повреждённое покрытие или скол невозможно устранить обычной очисткой.
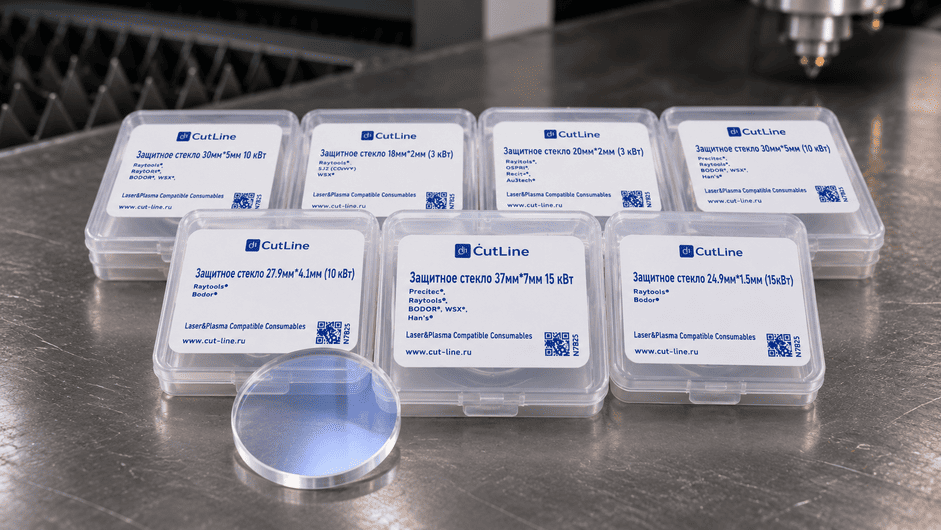
Защитные стёкла для лазерных головок
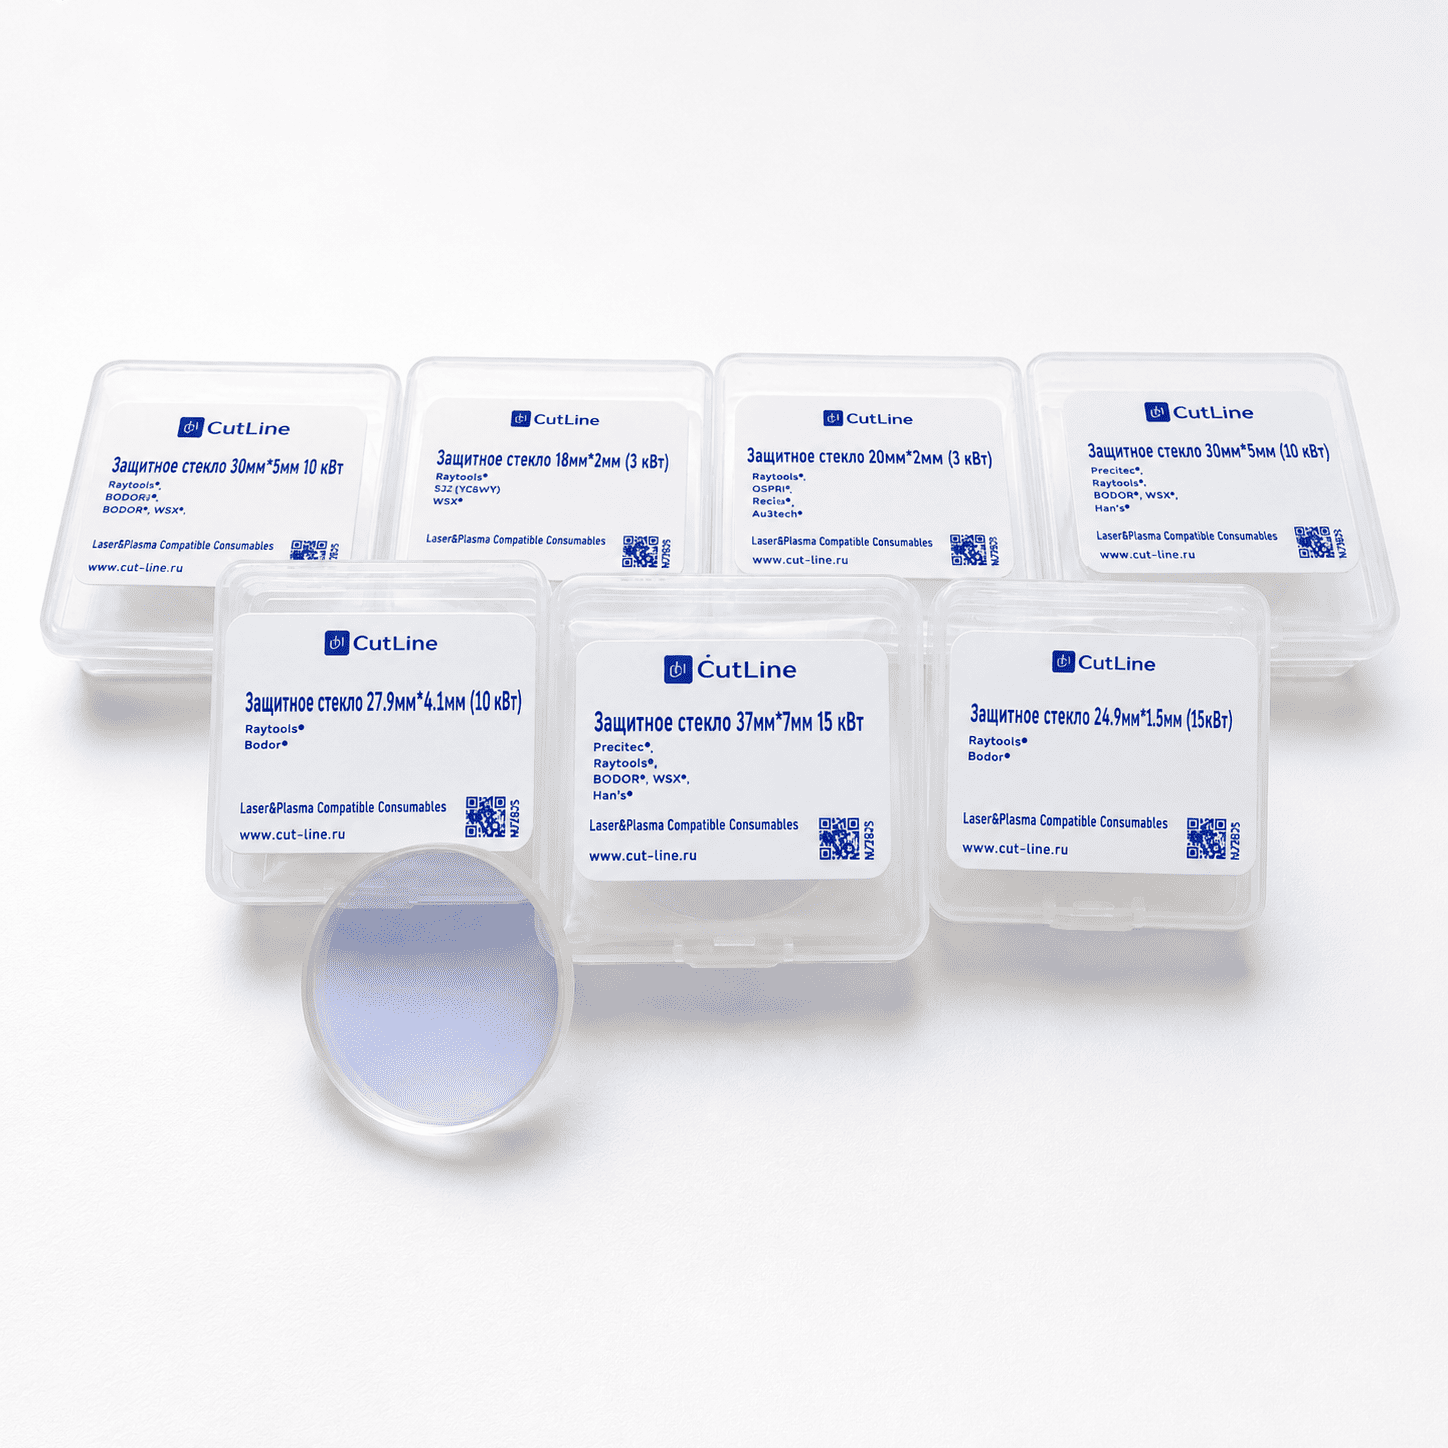 Защитное стекло D24,9 × 1,5 мм, 10 кВтАртикул: 211LCG0020340 ₽Защитное стекло D27,9 × 4,1 мм, 10 кВтАртикул: 211LCG0037320 ₽
 Защитное стекло D34 × 5 мм, 15 кВтАртикул: D34×5 / P.S.B0021530 ₽
Почему керамический держатель влияет на качество реза
Керамический держатель соединяет сопловой узел с режущей головкой и участвует в работе ёмкостной системы контроля высоты.
Во время обработки станок должен поддерживать предусмотренное расстояние между соплом и поверхностью листа. Если сигнал датчика нарушается, положение головки может становиться нестабильным.
Трещины, сколы, повреждения контактов и неправильная посадка керамического элемента способны повлиять на работу соответствующего узла.
На детали такие проблемы могут сопровождаться изменением ширины реза, неравномерным гратом или непрорезом на отдельных участках. Иногда возникают ошибки системы контроля высоты.
После столкновения головки с металлом нужно оценивать состояние не только сопла, но и керамического держателя, контактной группы и соседних компонентов. Проверку проводит подготовленный специалист после безопасного вывода оборудования из работы.
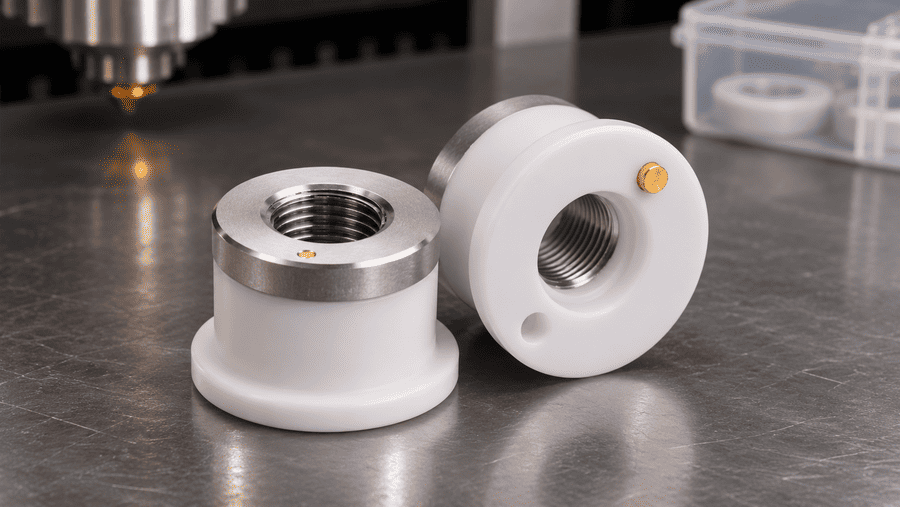
Керамические держатели для лазерных головок
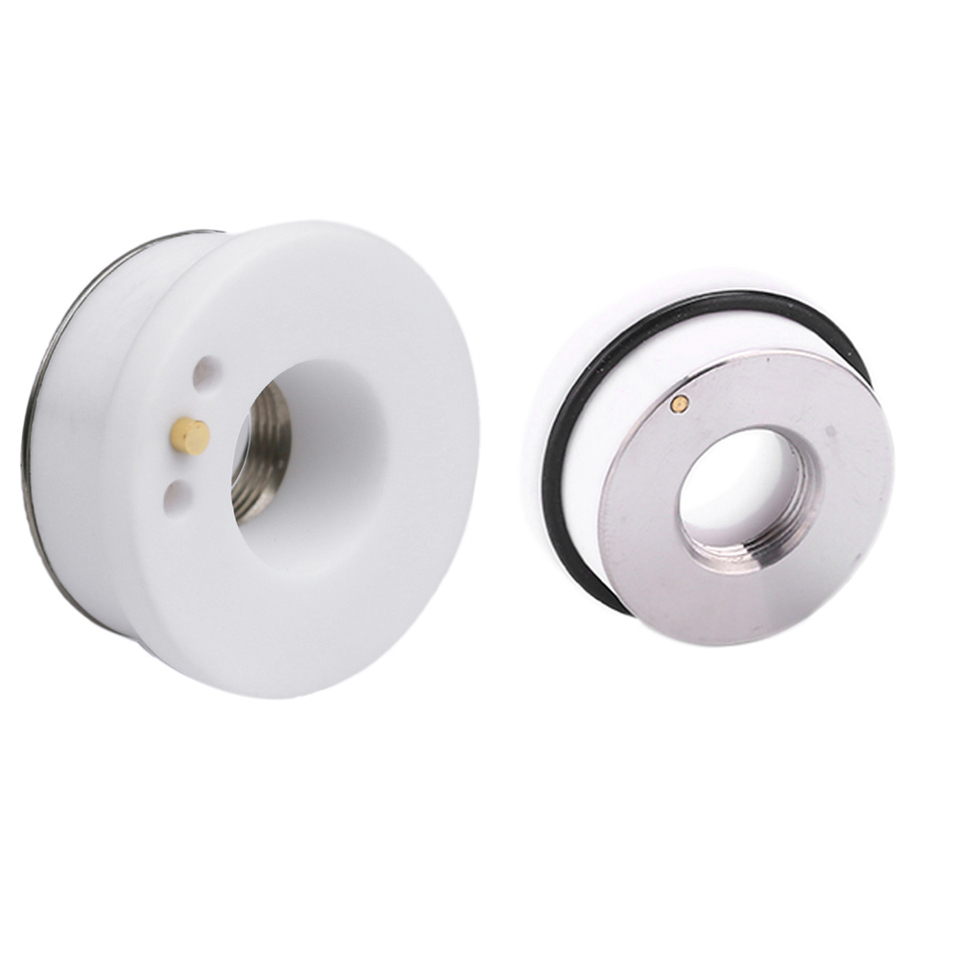 Керамический держатель D28 M11Артикул: P0571-1051-00001440 ₽
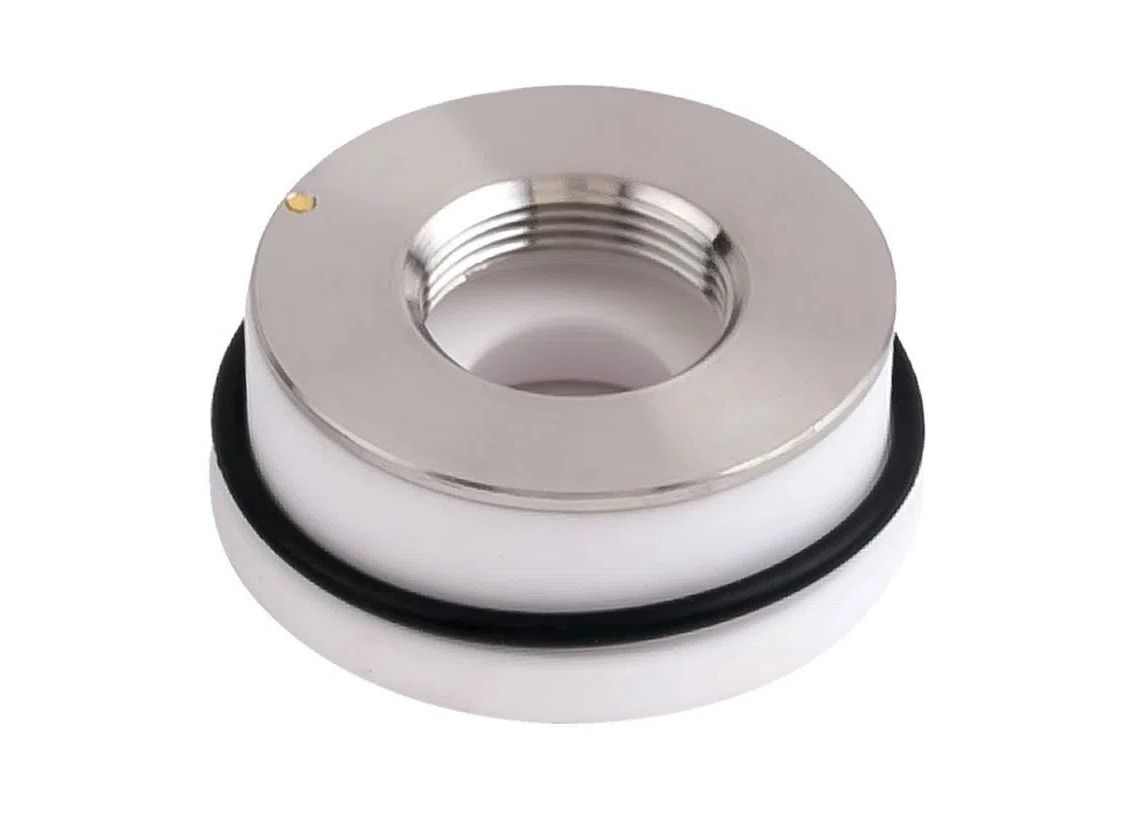 Керамический держатель D32 M14Артикул: 120274100B490 ₽
 Керамический держатель D41 H34 M11Артикул: C00342 960 ₽Керамический держатель 3D D20 H28,5 M8Артикул: C00331 700 ₽
Как технологический газ влияет на качество реза
Для лазерной резки металла используют кислород, азот и подготовленный сжатый воздух. Выбор газа зависит от материала, толщины и требований к кромке.
Кислород участвует в реакции с металлом и выделении дополнительного тепла. Его часто используют при резке углеродистой стали. Характер кромки зависит от стабильности реакции, параметров режима и подачи газа.
Азот применяется там, где требуется уменьшить окисление поверхности реза. Он помогает удалять расплав из канала и широко используется при обработке нержавеющей стали. Для стабильного результата имеют значение расход, давление и чистота газа.
Сжатый воздух может использоваться для ряда материалов и толщин, когда это предусмотрено оборудованием. В его составе присутствует кислород, поэтому внешний вид кромки может отличаться от результата азотной резки.
На процесс также влияет чистота газовой системы. Влага, масло, загрязнённые фильтры и нестабильная подача способны ухудшать условия резки.
Сопло и газ работают совместно. Даже исправный расходник не обеспечит нужного результата, если параметры подачи отличаются от предусмотренных технологической программой.
Как скорость, мощность и фокус влияют на качество резки
Лазерный луч должен передавать металлу необходимую энергию, а газ должен удалять образующийся расплав. Баланс между этими процессами определяется мощностью источника, скоростью движения, положением фокуса и характеристиками материала.
При чрезмерной скорости металл может не успевать полностью разделяться по толщине. При слишком медленном движении изменяется тепловложение, что иногда приводит к оплавлению кромки и образованию наплывов.
Положение фокуса влияет на распределение энергии по глубине реза. Неподходящее значение может ухудшить первоначальный прожиг, увеличить ширину реза или привести к непрорезу.
Повышение мощности не гарантирует устранения дефекта. Если его причина связана с повреждённым соплом, загрязнённым защитным стеклом или нестабильной подачей газа, изменение энергетических параметров не восстановит исправность этих узлов.
Поэтому технологические параметры рассматривают совместно. Для каждой комбинации материала, толщины и газа используют подходящую карту режимов конкретного оборудования.
Почему одинаковые настройки дают разный результат на разных металлах
Металлы отличаются теплопроводностью, отражательными свойствами, температурой плавления и взаимодействием с технологическими газами. Поэтому один режим может обеспечивать ровную кромку на углеродистой стали и давать дефекты на нержавейке или алюминии.
Углеродистая сталь
При кислородной резке на состояние кромки влияет реакция окисления. Возможны образование окалины, изменение цвета и наплывы расплава. Их выраженность зависит от толщины металла, параметров процесса и состояния поверхности.
Нержавеющая сталь
При обработке нержавеющей стали азотом обычно стремятся получить светлую кромку без выраженного окисления. Если условия газовой защиты нарушены, могут появляться цветовые изменения и побежалость. Грат также зависит от удаления расплава и выбранного режима.
Алюминий и цветные металлы
Алюминий, медь и латунь обладают высокой теплопроводностью и различными отражательными свойствами. Эти особенности влияют на поглощение энергии и устойчивость резки.
Для таких материалов важна совместимость оборудования с выбранным технологическим процессом. Перенос параметров со стали способен привести к непрорезу, шероховатости или оплавлению.
Ржавый и загрязнённый металл
Ржавчина, окалина, лакокрасочные покрытия и другие загрязнения изменяют состояние поверхности и могут влиять на процесс поглощения энергии и образования расплава.
Если дефекты возникают только на отдельных листах одной партии, полезно сравнить их фактическую толщину, состояние поверхности и марку материала.
Почему лазер сначала режет хорошо, а потом качество ухудшается
Время появления дефекта помогает определить возможную причину.
Если рез ухудшается постепенно, рассматривают загрязнение защитного стекла, температурные изменения в оптической системе, состояние охлаждения и стабильность подачи газа. Проблема может нарастать по мере продолжения работы.
Внезапное ухудшение после столкновения головки с деталью повышает вероятность механического повреждения соплового узла. Трещина керамического держателя или деформация сопла иногда проявляются через неравномерный рез и ошибки высоты.
Когда дефект появился сразу после перехода на другой металл, проверяют соответствие технологической программы новому материалу и толщине.
Если качество изменилось после установки нового сопла или защитного стекла, стоит рассматривать совместимость расходника, его состояние и правильность комплектации головки.
Само время появления проблемы не устанавливает диагноз, но помогает избежать беспорядочной замены исправных деталей.
Как определить причину плохой лазерной резки
Диагностика начинается с сопоставления внешнего вида дефекта и условий, при которых он появился.
Полезно зафиксировать материал, толщину, используемый газ, характер кромки и момент возникновения неисправности. Затем специалисты сопоставляют наблюдения с технологической документацией и состоянием оборудования.
| Наблюдение | Возможная причина | Какой узел требует внимания |
|---|---|---|
| Рез ухудшился после столкновения головки | Повреждение сопла, керамики или соплового узла | Сопло, керамический держатель, система высоты |
| Грат появился преимущественно с одной стороны | Асимметричная газовая струя, нарушение соосности | Геометрия сопла, центровка |
| Постепенно ухудшается первоначальный прожиг | Загрязнение или температурная нестабильность оптики | Защитное стекло, оптический узел, охлаждение |
| Непрорез появляется только на одной толщине | Неподходящая технологическая программа | Режим резки, газ, характеристики металла |
| Дефект возник после замены сопла | Несовместимость, повреждение или нарушение посадки | Артикул и геометрия сопла |
| Плохой рез наблюдается только в отдельных зонах листа | Деформация заготовки, нестабильная высота | Система контроля высоты, состояние листа |
| Шероховатость повторяется через равные промежутки | Возможные вибрации или нестабильность перемещения | Механика и система движения |
| Кромка меняет цвет после смены газа | Изменение условий окисления | Газовая система, технологический режим |
Один и тот же симптом может возникать по нескольким причинам. Например, непрорез бывает связан с неправильной программой, загрязнением оптики или нарушением подачи газа.
Если станок выдаёт ошибки системы высоты, произошло столкновение головки, обнаружены повреждения оптики или признаки перегрева, эксплуатацию прекращают до диагностики подготовленным специалистом.
Какие расходники могут потребоваться при ухудшении качества резки
После определения вероятной причины становится понятнее, требуется ли замена комплектующих.
Сопло рассматривают при повреждении выходного отверстия, изменении формы газового потока, следах механического воздействия и несоответствии расходника выбранному режиму.
Защитное стекло требует внимания при пригаре, повреждении покрытия, сколах и загрязнении, которое невозможно устранить предусмотренным производителем способом.
Керамический держатель проверяют после столкновений головки с металлом, при видимых трещинах, сколах и нарушениях работы системы контроля высоты.
Уплотнительные кольца могут потребовать замены при повреждении, потере эластичности или нарушении герметичности соответствующего узла.
Фокусирующие и коллиматорные линзы относятся к компонентам внутренней оптической системы. Основания для их замены устанавливают после профессиональной диагностики. Покупка линзы без подтверждения неисправности не гарантирует восстановления реза.
При подборе расходников проверяют модель режущей головки, заводское обозначение детали, посадочные размеры и совместимость. Для сопел дополнительно учитывают диаметр отверстия и конструкцию, для защитных стёкол учитывают диаметр, толщину и тип покрытия.
Переход к подбору запасных деталей оправдан, когда установлена связь дефекта с конкретным компонентом. Если причиной оказался технологический режим или подача газа, замена исправного расходника не устранит проблему.
Оптические линзы для лазерных головок
Комплект коллиматорных линз D32 F100 ммАртикул: D32 F100 BLT17 600 ₽Комплект фокусирующих линз D32 F150 ммАртикул: D32 F150 BLT17 600 ₽Комплект коллиматорных линз D37 F100 ммАртикул: 325001034313 900 ₽Комплект фокусирующих линз D37 F200 ммАртикул: D37 F200 BLT14 700 ₽Частые вопросы
Почему лазер перестал прорезать металл насквозь?
Причина может находиться в технологическом режиме, положении фокуса, подаче газа или состоянии оптики. Для диагностики важно различать отсутствие первоначального прожига, непрорез во время движения и дефекты только на отдельных участках листа.
Почему после лазерной резки остаются заусенцы?
Грат появляется, когда расплавленный металл удаляется из зоны реза не полностью. На это влияют скорость, газ, фокусировка, характеристики материала и состояние сопла. Если заусенцы образуются преимущественно с одной стороны, рассматривают возможное нарушение симметрии газового потока.
Может ли грязное защитное стекло ухудшить качество реза?
Да. Загрязнения могут поглощать лазерное излучение, нагреваться и изменять условия его прохождения. Это способно привести к нестабильному прожигу, непрорезу и ухудшению кромки. Повреждение покрытия требует оценки состояния оптики по регламенту производителя.
Почему лазер плохо режет только в одном направлении?
Возможные причины связаны с асимметрией газовой струи, состоянием сопла, соосностью луча, особенностями движения головки и технологического процесса. По одному направлению возникновения дефекта невозможно однозначно определить неисправный узел.
Почему после замены сопла качество резки не улучшилось?
Проблема может находиться в защитном стекле, газовой системе, фокусировке, системе высоты или настройках резки. Также нужно учитывать совместимость установленного сопла с головкой и технологическим режимом.
Как отличить неисправность режущей головки от ошибки в настройках?
Помогают обстоятельства появления дефекта. Если станок плохо режет только один материал или толщину, рассматривают соответствие режима. Если ухудшается обработка разных металлов, появились ошибки датчика высоты или проблема возникла после столкновения, проверка состояния режущей головки становится особенно важной.
Что делать, если качество лазерной резки ухудшилось
Начните с описания самого дефекта. Укажите, где появляется грат, на каких материалах возникает непрорез, меняется ли кромка в течение смены и что происходило с оборудованием перед ухудшением реза.
Эти сведения помогут специалисту определить, связана ли проблема с режимом обработки, газоснабжением или состоянием режущей головки.
Если обнаружены повреждённое сопло, защитное стекло либо керамический держатель, подберите замену по модели головки и точному артикулу. Это позволит восстановить соответствие расходников оборудованию и избежать повторного заказа неподходящей детали.
Важно: один и тот же дефект может иметь несколько причин. Перед заменой расходников сопоставьте внешний вид реза, материал, толщину, газ, режим и момент появления неисправности.
Нужно подобрать расходник под лазерную головку?
Проверьте модель головки, артикул детали, посадочные размеры и совместимость перед заказом.
Подобрать расходники